Artykuł sponsorowany
Jak przygotować model 3D, by laser zastąpił część wiercenia i frezowania
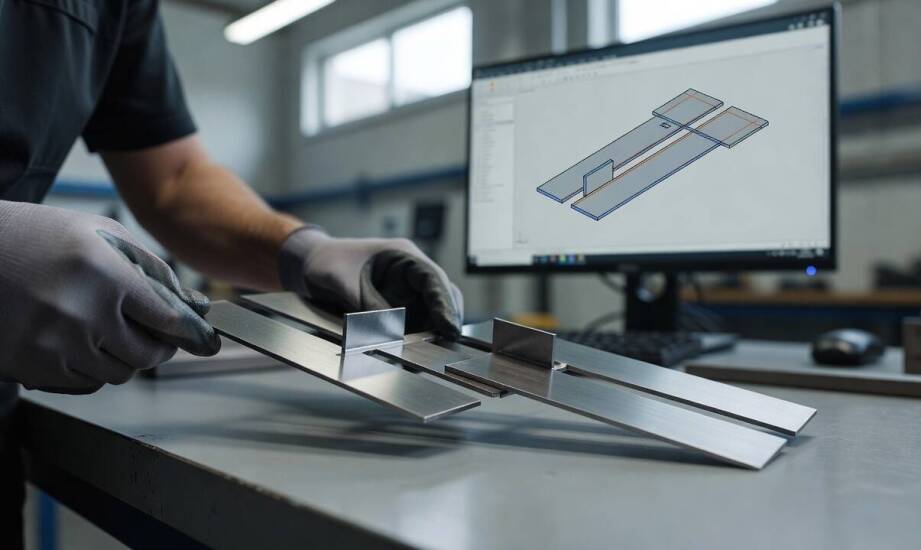
Liczba operacji wtórnych w obróbce metali rzadko wynika wyłącznie z fizycznych ograniczeń parku maszynowego. W praktyce decyduje o tym sposób przygotowania modelu przestrzennego przez konstruktora. Źle narysowana geometria zmusza zakłady produkcyjne do planowania dodatkowych wierceń, frezowań czy ręcznych poprawek ślusarskich. Świadome projektowanie detali pozwala przenieść większość tych zadań na początkowy etap wycinania. Właściwe rozplanowanie otworów, podcięć i baz technologicznych sprawia, że pojedynczy proces termiczny zastępuje cały łańcuch kosztownych operacji obróbczych. Projektanci zyskują dzięki temu większą elastyczność w doborze kształtów, a produkcja unika zjawiska wąskiego gardła na stanowiskach wiertarskich.
Przeczytaj również: Jak utylizacja samochodów wpływa na środowisko?
Które cechy geometrii zdejmują ciężar z frezarek i wiertarek?
Obróbka przestrzenna drastycznie zmniejsza potrzebę wielokrotnego przepinania detalu pomiędzy różnymi stanowiskami. Pięcioosiowa głowica tnąca bez najmniejszego problemu dociera do zakrzywionych powierzchni rur, profili zamkniętych oraz skomplikowanych wytłoczek. Urządzenie wykonuje jednocześnie cięcie na długość oraz precyzyjne otworowanie, co pozwala całkowicie ominąć etap tradycyjnego wiercenia. Zastąpienie frezowania wymaga jednak dostosowania wymiarów wewnętrznych do specyfiki topienia materiału przez wiązkę.
Przeczytaj również: Sprawdzanie wiarygodności dokumentów – usługi oferowane przez detektywów
Sztywne wytyczne dotyczące minimalnych średnic czy odległości rzadko sprawdzają się jako uniwersalne prawa. Oficjalne zalecenia producentów maszyn mają charakter warunkowy i zależą bezpośrednio od gatunku metalu oraz kształtu konkretnego detalu. W przypadku materiałów takich jak aluminium czy stal nierdzewna specjaliści często stosują zasadę, według której średnica otworu powinna wynosić co najmniej trzykrotność grubości blachy. Zbyt małe elementy poddawane działaniu wysokiej temperatury prowadzą do miejscowego przegrzania i stopienia krawędzi. Prawidłowe odsunięcie punktów wkłucia od głównych linii tnących chroni kontur przed uszkodzeniem i eliminuje konieczność mechanicznego gratowania. Rozpoczęcie procesu poza linią docelową daje wiązce czas na stabilizację parametrów, co przekłada się na czystą, pozbawioną zadziorów krawędź.
Przeczytaj również: Jakie są najważniejsze aspekty prawne, które lekarze powinni znać, aby uniknąć problemów?
Łączenie operacji nie dotyczy wyłącznie wieloosiowych głowic przestrzennych. Klasyczne maszyny pracujące w trzech osiach również skutecznie redukują liczbę operacji wtórnych, jeśli płaski rozkrój uwzględnia wymogi późniejszego formowania. Urządzenie trzyosiowe wycina skomplikowane kontury z jednego zamocowania, wypalając wszystkie otwory montażowe, fasolki i nacięcia odciążające podczas jednego cyklu pracy. Technologia ta zapewnia idealną współosiowość elementów przed gięciem. Odpowiednio wdrożone laserowe cięcie 3d w połączeniu z tradycyjną obróbką blach płaskich tworzy optymalny proces, który odciąża działy obróbki skrawaniem. Rozrysowanie płaskiej siatki detalu ze świadomością możliwości sprzętowych pozwala na cięcie łuków, zębów i wpustów z precyzją niedostępną dla mechanicznych pras. Umożliwia to zamykanie skomplikowanych brył bez konieczności dogładzania krawędzi po wygięciu.
Jak bazowanie i kolejność wymiarów wpływają na montaż?
Sposób zwymiarowania detalu na rysunku wykonawczym ma kluczowe znaczenie dla późniejszego montażu całych zespołów. Tolerancje wymiarowe zawsze zależą od specyfiki materiału oraz geometrii gięcia, dlatego przypisywanie im stałych, sztywnych wartości bywa zgubne. Detale wycinane z cienkiej stali węglowej zachowają inną powtarzalność niż grube profile konstrukcyjne. Kolejność nakładania wymiarów decyduje o tym, jak będą kumulować się nieuniknione błędy produkcyjne. Otwory pozycjonujące należy bezwzględnie wymiarować od wspólnej bazy technologicznej, co zapobiega nakładaniu się przesunięć podczas docinania i formowania. Zastosowanie bazy wspólnej gwarantuje, że ewentualne niedokładności nie wpłyną na rozstaw otworów służących do instalacji kolejnego podzespołu.
Nadmierne upraszczanie geometrii ułatwia pracę programistom maszyn, ale bardzo często generuje problemy podczas ostatecznego spawania i składania części. Zastąpienie precyzyjnych zamków montażowych zwykłymi krawędziami stykowymi wymusza stosowanie dodatkowych przyrządów pozycjonujących. Inżynierowie zakładu Amstal weryfikują dostarczone modele pod kątem technologiczności, aby znaleźć złoty środek pomiędzy szybkością wycinania a poprawnością późniejszego składania. Uwzględnienie zjawiska kerfu, czyli szerokości szczeliny powstałej po wypaleniu, pozwala precyzyjnie spasować poszczególne elementy. Cechy wymagające bezwzględnej precyzji, takie jak ciasne gwinty wewnętrzne, nadal potrzebują osobnego frezowania CNC, jednak zoptymalizowany detal znacznie skraca czas trwania tej obróbki.
Dobrze przygotowany model CAD służy przede wszystkim minimalizacji poprawek na samym końcu łańcucha produkcyjnego. Przeniesienie maksymalnej liczby zadań na maszyny termiczne przyspiesza realizację całego zamówienia i mocno obniża koszty logistyki wewnętrznej. Respektowanie warunkowych zaleceń projektowych, zachowanie bezpiecznych odległości dla punktów przebicia oraz unikanie łańcuchowego wymiarowania ułatwiają płynne wdrożenie detalu do produkcji seryjnej. Przemyślana strategia modelowania sprawia, że nawet bardzo złożone komponenty schodzą ze stołu roboczego jako formy gotowe do natychmiastowego montażu. Oszczędności wynikające z redukcji wiercenia i frezowania zawsze przewyższają czas poświęcony na dokładniejsze rozrysowanie bryły.
Kategorie artykułów
Polecane artykuły

Od czego zależy koszt interwencji dla ciężarówki na trasie w Polsce i Europie

Jak przygotować zamówienie kwiatowe z dostawą, żeby adres i okazja były odczytane bez błędów

Jak tuleje i łączniki przenoszą siły w zbrojeniu bez zakładki
