Artykuł sponsorowany
Jak ocenić, czy warsztat jest gotowy na formatówkę z odciągiem i odpowiednim zasilaniem
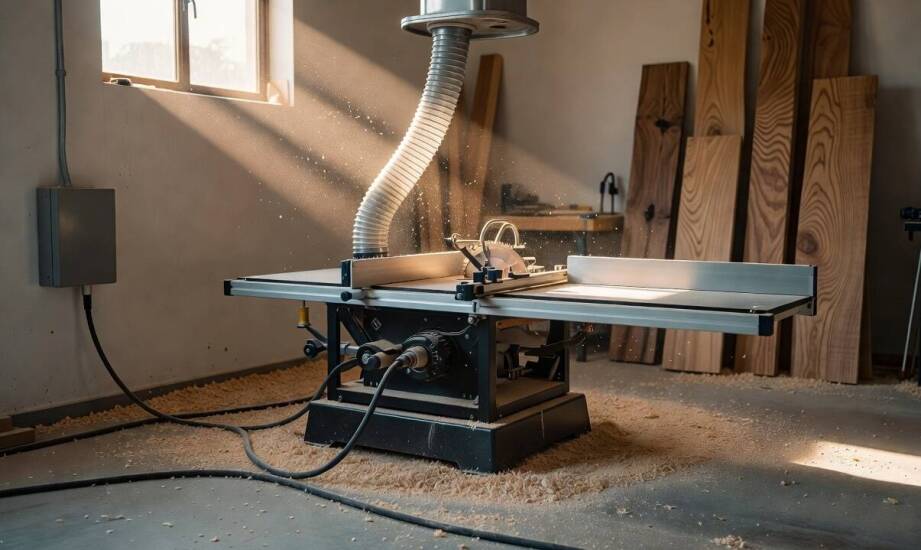
Wprowadzenie nowej maszyny tnącej do małego zakładu rzemieślniczego to moment, w którym ambicje produkcyjne zderzają się z twardą rzeczywistością infrastruktury. Właściciele warsztatów stolarskich często skupiają się na parametrach samego urządzenia, zapominając o otoczeniu, w którym ma ono pracować. Próba wstawienia tak obciążającego sprzętu do nieprzygotowanego pomieszczenia błyskawicznie obnaża braki w instalacji elektrycznej, wydajności systemu odpylania czy po prostu w metrażu. Uruchomienie sprzętu bez wcześniejszej weryfikacji tych elementów kończy się zazwyczaj wybijaniem bezpieczników, tonięciem w pyle i całkowitym zablokowaniem ciągów komunikacyjnych. Rzetelna ocena gotowości technicznej budynku pozwala na wczesnym etapie wychwycić wąskie gardła i zaplanować niezbędne adaptacje.
Wymagania zasilania i dobór zabezpieczeń
Serce każdej wydajnej maszyny stanowi jej napęd, a ten narzuca rygorystyczne wymogi wobec sieci energetycznej. Zaawansowane technologicznie piły formatowe do drewna wyposażone w silniki o mocy od 4 do 5,5 kW najczęściej zaprojektowane są do pracy przy zasilaniu trójfazowym 400 V. Takie rozwiązanie zapewnia stabilną pracę przy intensywnym rozkroju twardych materiałów i chroni przed drastycznymi spadkami napięcia. Wersje jednofazowe na 230 V sprawdzają się głównie przy mniejszych jednostkach przeznaczonych do okazjonalnych prac. Próba obciążenia ich wielogodzinnym cięciem sprawia, że silnik nagrzewa się znacznie szybciej i traci na efektywności.
Przed fizycznym podłączeniem urządzenia należy bezwzględnie przeanalizować prąd znamionowy. Na tej podstawie dobiera się właściwy wyłącznik nadprądowy oraz odpowiedni przekrój przewodów. W wielu przypadkach instalatorzy sięgają po kable rzędu 5 × 1,5 mm² lub grubsze, jednak ostateczne parametry zależą od specyfikacji konkretnego modelu, długości trasy kablowej oraz ogólnego układu warsztatu. Cały obwód wymaga również zastosowania certyfikowanego rozłącznika izolacyjnego oraz sprawnego uziemienia ochronnego. Wydzielenie osobnej linii dla tak prądożernego sprzętu eliminuje ryzyko przeciążenia wspólnej sieci, do której podpięte są inne elektronarzędzia czy oświetlenie hali.
Odciąg pyłu i logistyka przestrzeni roboczej
Proces cięcia płyt meblowych i litego drewna generuje ogromne ilości wiórów oraz drobnego pyłu, który błyskawicznie unosi się w powietrzu. Skuteczne radzenie sobie z tym zjawiskiem wymaga zintegrowanego systemu odpylania. Standardowe maszyny tej klasy wymuszają podłączenie do odciągu o wydajności rzędu 4000–7000 m³/h, z wykorzystaniem przyłączy o średnicy od 100 do 180 mm. Dobrą praktyką jest skonfigurowanie odpylania w taki sposób, aby uruchamiało się automatycznie wraz ze startem głównego napędu. Pozwala to na natychmiastowe wychwytywanie odpadów u samego źródła, co chroni drogi oddechowe operatora i zapobiega zacieraniu się precyzyjnych mechanizmów przesuwnych.
Kolejnym wyzwaniem w ograniczonej przestrzeni pozostaje logistyka dużych elementów. Płynna obsługa długiego wózka formatowego wymaga zaplanowania szerokiej strefy podawania i odbioru surowca. Często zakłada się potrzebę zachowania wolnej przestrzeni rzędu 2–3 metrów z każdej strony maszyny, choć realne zapotrzebowanie zależy ostatecznie od formatu obrabianych płyt i układu architektonicznego pomieszczenia. Operator musi mieć swobodę manewrowania arkuszami, a sam proces cięcia nie może kolidować z ciągami komunikacyjnymi. Właściwe dopasowanie gabarytów wyposażenia ułatwia współpraca z rynkowymi specjalistami. W dystrybucji nowych i używanych maszyn stolarskich od 1998 roku specjalizuje się firma INTERPART Aleksander Tybora z Miastka, zaopatrująca zakłady o różnej skali produkcji.
Rzetelne zestawienie wszystkich zmiennych technicznych pomaga odpowiedzieć na kluczowe pytanie o to, czy infrastruktura wytrzyma planowane obciążenia. Przemyślana analiza istniejących obwodów elektrycznych oraz fizyczne pomiary dostępnej powierzchni roboczej dają czytelny obraz koniecznych prac adaptacyjnych. Czasami okazuje się, że zamiast kosztownej przebudowy hali korzystniejszy staje się wybór nieco mniejszego modelu tnącego. Ostateczny sukces wdrożenia nowej technologii cięcia leży w harmonijnym połączeniu parametrów samej maszyny z możliwościami budynku, co gwarantuje później stabilną i bezpieczną pracę.
Kategorie artykułów
Polecane artykuły

Od czego zależy koszt interwencji dla ciężarówki na trasie w Polsce i Europie

Jak przygotować zamówienie kwiatowe z dostawą, żeby adres i okazja były odczytane bez błędów

Jak tuleje i łączniki przenoszą siły w zbrojeniu bez zakładki
