Artykuł sponsorowany
Jak dobrać materiał na wykrojniki i stemple, gdy liczy się tarcie, uderzenia i wymiar po hartowaniu
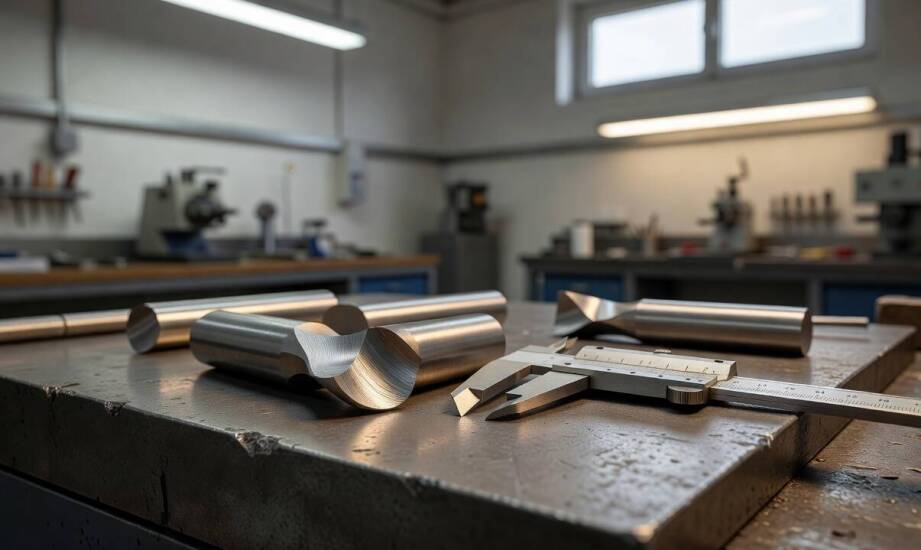
W warsztacie narzędziowym dwa stemple do wykrawania blachy po obróbce wstępnej wyglądają często zupełnie identycznie. Po kilku tysiącach cykli pracy jeden z nich wciąż zachowuje ostrą krawędź i trzyma swój docelowy wymiar. Drugi natomiast wymaga natychmiastowej wymiany z powodu głębokich wyszczerbień oraz wyraźnej zmiany geometrii powierzchni roboczej. Taka rozbieżność rzadko wynika z wad samej maszyny. Przyczyna tkwi zazwyczaj w niedopasowaniu właściwości użytego materiału do rzeczywistych sił działających podczas konkretnego procesu.
Główne mechanizmy awarii matryc i wykrojników
Narzędzia kształtujące metal poddawane są ogromnym siłom tarcia i nacisku, co prowadzi do powstawania trzech głównych mechanizmów degradacji. Ścieranie krawędzi następuje przy ciągłym kontakcie z twardym materiałem obrabianym i powoduje stopniowy ubytek powierzchni roboczej. Drugim powszechnym problemem są wyszczerbienia od uderzeń. Pojawiają się one przy nagłych obciążeniach udarowych, zwłaszcza gdy zastosowany stop charakteryzuje się zbyt niską ciągliwością. Z kolei utrata wymiaru po obróbce cieplnej wynika z naturalnych przemian fazowych zachodzących podczas hartowania oraz odpuszczania.
Odpowiednio dopasowana stal narzędziowa do pracy na zimno musi stabilnie zachowywać swoje właściwości mechaniczne w temperaturach dochodzących do 200°C. Przekroczenie tej granicy prowadzi do silnego spadku wytrzymałości stempla. Materiały o wysokiej zawartości węgla i chromu, na przykład popularny gatunek 1.2379, wykazują dużą odporność na ścieranie adhezyjne. Zastosowanie takich stopów wymusza jednak rygorystyczne przestrzeganie parametrów obróbki cieplnej.
Zupełnie inaczej zachowują się stopy o mniejszym nasyceniu węglem, takie jak 1.2842 czy 1.2510. W ich strukturze kluczowa jest równowaga między wystarczającą twardością końcową a dobrą skrawalnością na etapie przygotowania narzędzia. Twardość uzyskiwana po hartowaniu musi oscylować wokół wartości gwarantujących długą żywotność przy przewidzianych obciążeniach. Zbytnie dążenie do maksymalnej twardości materiału stanowi błąd. Przekroczenie optymalnego progu zawsze zwiększa podatność krawędzi tnącej na kruche pękanie, co ostatecznie skraca cykl życia całej matrycy.
Dobór stopu do procesu i warunków pracy
Poszczególne operacje obróbki plastycznej stawiają przed materiałami narzędziowymi zupełnie inne wymagania. Klasyczne cięcie i wykrawanie grubych blach opierają się głównie na wysokiej odporności stopu na intensywne zużycie ścierne. Gięcie i tłoczenie głębokie wymuszają na projektantach poszukiwanie materiałów o znacznie większej udarności, aby skutecznie zapobiegać mikropęknięciom ulegającego odkształceniom detalu.
Elementy maszyn pracujące w warunkach silnych, powtarzalnych uderzeń powstają najczęściej ze stopów o zrównoważonym składzie chemicznym. Wysoki poziom twardości poprawia wprawdzie odporność na ścieranie, ale jednocześnie zwiększa ryzyko uszkodzeń zmęczeniowych przy obciążeniach dynamicznych. Nieznaczne obniżenie twardości poprzez dostosowanie procesu odpuszczania bardzo często zauważalnie wydłuża żywotność narzędzia udarowego.
Na rynku polskim funkcjonuje wielu dostawców materiałów hutniczych zapewniających zróżnicowany asortyment. IK Stal Group zaopatruje zakłady rzemieślnicze i produkcyjne w formatki docięte na dokładny wymiar, co ułatwia wstępne przygotowanie matryc. Sam zakup precyzyjnie przygotowanego bloku materiału nie zamyka jednak drogi do pełnego sukcesu.
Ostateczna trwałość stempla zależy w dużej mierze od rozwiązań konstrukcyjnych wdrażanych w zakładzie docelowym. Geometria narzędzia, właściwe chłodzenie podczas pracy oraz gładkość powierzchni wpływają na żywotność detalu równie silnie co sam dobór gatunku stopu. Odpowiednio duży promień zaokrąglenia krawędzi, jednorodna struktura krystaliczna po prawidłowym odpuszczaniu i usunięcie zarysowań montażowych skutecznie zmniejszają koncentrację niebezpiecznych naprężeń.
Świadome projektowanie żywotności narzędzi
Popularne stopy z powodzeniem sprawdzają się w budowie wytrzymałych matryc, stempli kształtujących czy przemysłowych noży tnących. Warunkiem powodzenia pozostaje bezbłędne przetworzenie wyjściowego bloku stali poprzez staranną obróbkę skrawaniem i rzetelne utwardzenie. Dobór właściwego materiału na nowe narzędzie zawsze rozpoczyna się od precyzyjnego określenia dominującego obciążenia i przewidzenia najbardziej prawdopodobnego trybu zużycia w danej maszynie.
Sama nazwa katalogowa konkretnego gatunku stanowi wyłącznie wstępny punkt wyjścia dla konstruktora maszyny. Ostatecznym celem planowania cyklu produkcyjnego pozostaje znalezienie idealnego balansu między udarnością chroniącą przed wykruszeniem a wysoką odpornością na ścieranie gwarantującą niezmienną ostrość krawędzi.
Kategorie artykułów
Polecane artykuły

Od czego zależy koszt interwencji dla ciężarówki na trasie w Polsce i Europie

Jak przygotować zamówienie kwiatowe z dostawą, żeby adres i okazja były odczytane bez błędów

Jak tuleje i łączniki przenoszą siły w zbrojeniu bez zakładki
